


Slēpju magnēta pārbaudes standarti
GME rūpnīca konsekventi ievēro ISO 9001 kvalitātes vadības sistēmu kā savu galveno vadmotīvu, izveidojot sistemātisku un pilnībā izsekojamu kvalitātes kontroles procesu, lai nodrošinātu, ka katrs produkts atbilst stingriem starptautiskajiem standartiem. Ilgstoši sadarbojoties-ar daudziem slaveniem saliekamā betona ražotājiem gan vietējā, gan starptautiskā mērogā, mēs nepārtraukti pārbaudām un optimizējam mūsu produktu veiktspēju atbilstoši reālajiem-pielietojuma scenārijiem. Pateicoties nemainīgai kvalitatīvai veiktspējai un nepārtrauktiem tehniskajiem sasniegumiem, GME produkti pakāpeniski ir izpelnījušies plašu mūsu klientu atzinību un uzticību.
Visā ražošanas procesā mēs kvalitātes kontroli iestrādājam katrā sīkumā. Tas sākas ar ienākošo izejvielu pārbaudi, lai nodrošinātu to atbilstību noteiktajiem standartiem; pusgatavā posmā veic izmēru un konstrukciju pārbaudes, lai garantētu apstrādes precizitāti; un beidzas ar magnētisko īpašību uz vietas pārbaudēm un gatavo produktu galīgo veiktspējas testēšanu. Katrā posmā tiek noteiktas un stingri ievērotas skaidras specifikācijas.
Nepārtraukti pilnveidojot mūsu pārbaudes sistēmas un kvalitātes vadības mehānismus, GME ir apņēmies nodrošināt mūsu klientiem arvien uzticamākus, stabilākus un uzticamākus produktu risinājumus.

Pārbaudes standarti ir noteikti šādi:
1. Darbības joma:
Šis standarts nosaka materiālu prasības, pārbaudes metodes, testēšanas metodes, iepakošanu, transportēšanu, uzglabāšanu un kvalitātes pārbaudes prasības slēģu magnētiem.
Šis standarts attiecas uz slēģu magnētiem, kas ražoti, izmantojot neodīma-dzelzs-bora (NdFeB) pastāvīgo magnētu ražošanas procesus.
2. Noteikumi un definīcijas:
Uz šo dokumentu attiecas GB/T 13560-2017 norādītie termini un definīcijas, kā arī tālāk norādītie termini un definīcijas.
2.1 Galvenās magnētiskās īpašības
Galvenās magnētiskās īpašības ietver:
Atlikušā magnētiskās plūsmas blīvums (Br)
Iekšējā koercivitāte (Hcj)
Magnētiskās indukcijas koercivitāte (HcB)
Maksimālais enerģijas produkts ((BH)max)
2.2. Galvenais turēšanas spēks
Galvenie turēšanas spēki ietver:
Magnēta turēšanas spēks (KG)
Aizvaru magnēta turēšanas spēks (KG)
2.3 Maksimālā darba temperatūra
NdFeB pastāvīgo magnētisko materiālu karstumizturības temperatūra mainās atkarībā no magnēta pakāpes.
N-sērijas magnētiem pēc montāžas aizvaru magnētā maksimālajai darba temperatūrai jābūt zem 80 grādiem.
3. Modelis
3.1 Modeļu klasifikācija
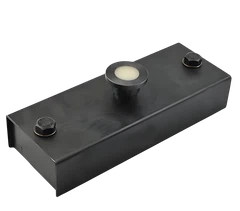
Aizvaru magnēti tiek klasificēti pēc to turēšanas spēka, un katrai specifikācijai ir atšķirīgs magnētiskais turēšanas spēks.
Piemēram, "GME-1000" apzīmē sekojošo: "GME" apzīmē uzņēmuma saīsinājumu, savukārt "1000" apzīmē magnētisko sūkšanas spēku, ja magnētiskais sūkšanas spēks sasniedz 1000 kg.

4. Izmēri
Aizvaru magnēta galvenajiem izmēriem jāatbilst aizvaru magnēta specifikācijas prasībām. (Ja pircējam ir īpašas prasības, piegādātājs un pircējs var vienoties atsevišķi.)
|
|
|||||||||||
|
Modelis
|
Sūkšana |
L |
W |
H |
L1 |
L2 |
L3 |
H1 |
H2 |
H3 |
S
|
|
Kg |
mm |
mm |
mm |
mm |
mm |
mm |
mm |
mm |
mm |
||
|
GME-600 |
600 |
170 |
60 |
40 |
67.5 |
67.5 |
\ |
73 |
66.5 |
\ |
M12 |
|
GME-800 |
800 |
190 |
95 |
43 |
76 |
86 |
50 |
76 |
69.5 |
10 |
M12 |
|
GME-900 |
900 |
280 |
60 |
43 |
122 |
122 |
\ |
76 |
69.5 |
\ |
M12 |
|
GME-1000 |
1000 |
200 |
95 |
43 |
81 |
91 |
50 |
76 |
69.5 |
10 |
M12 |
|
GME-1350 |
1350 |
320 |
90 |
60 |
135 |
135 |
\ |
98 |
90 |
\ |
M16 |
|
GME-1800 |
1800 |
320 |
120 |
60 |
135 |
135 |
\ |
98 |
90 |
\ |
M16 |
|
GME-2100 |
2100 |
320 |
120 |
60 |
135 |
135 |
\ |
98 |
90 |
\ |
M16 |

4.1. Aizvaru magnēta papildu magnētiskā veiktspēja ir fvai tikai projekta atsauce, un to nedrīkst izmantot par pamatu pieņemšanas pārbaudei vai noraidīšanai.
4.2. Izstrādājuma virsmai jābūtnesatur defektus, kas var ietekmēt tā lietošanu, piemēram,plaisas, smilšu caurumi, ieslēgumi, urbumi vai malu un stūru lobīšanās.
4.3. viekšējā magnēta serdeņa ertikas magnētiskais vilkšanas spēkspārsniedz noteikto parametru prasību parvairāk nekā 1%.
Piemēram, 1000 kg magnēta specifikācijai magnēta serdes faktiskajam vertikālajam vilkšanas spēkam jāsasniedz vismaz 1010 kg.
4.4. Gatavā slēģu magnēta kopējais vertikālais magnētiskais vilkšanas spēks 100% atbilst noteiktajām parametru prasībām.
Piemēram, 1000 kg smagam slēģu magnētam samontētās magnētu kastes kopējais vertikālais vilkšanas spēks sasniedz 1000 kg.
4.5 Aizvaru magnēta korpusa priekšējā konstrukcijajābūt aprīkotam arpastiprinātas plāksneslai novērstu deformāciju, ko izraisa ārēja ietekme.
Iekšējā stiegrojuma konstrukcijaizmantos6 mm-biezas tērauda plāksneslai uzlabotu korpusa iekšējo izturību.
Vienkāršs{0}}dizainsstarp korpusa sastāvdaļām, lai palielinātu savienojuma izturību starp daļām. Šis dizains arī uzlabo metināšanas izturību neaizsargātās vietās un pagarina korpusa kalpošanas laiku.

4.6 Stabilitātestruktūra un magnētiskais turēšanas spēksslēģu magnēta lielums galvenokārt ir atkarīgs nokontaktvirsmas līdzenums starp magnēta serdi un liešanas galdu (tērauda platforma).
Themagnēta serdes virsma jānoslīpē, izmantojot precīzas slīpēšanas mašīnu, unlīdzenuma pielaidei apstrādes laikā jābūt 0,02 mm robežās.
Montāžas laikā astarp magnēta serdi un magnētisko slēdzi jāuzstāda nerūsējošā tērauda starplikaslaipalielināt kontakta laukumu starp magnēta serdi un magnētisko slēdzi. Tas novērš magnēta serdes iekšējo nelīdzenumu slēģu magnēta pārslēgšanas darbības laikā unnovērš magnētiskā turēšanas spēka samazināšanos. Kā parādīts:

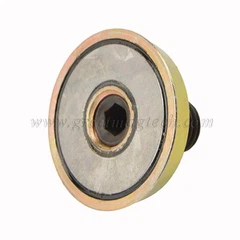
4.7. Magnēta un kvadrātveida tērauda detaļu montāžas procesā magnēta aizsardzībai jāpievieno nerūsējošā tērauda gredzens.
Tērauda gredzenam jābūt izgatavotam no SUS304 nerūsējošā tērauda, kura biezums ir 0,5 mm, kā parādīts attēlā zemāk.

4.8Montāžas laikāmagnētu un kvadrātveida tērauda detaļas, ir jānodrošina, kamagnētam nav plaisu vai acīmredzamu šķembu.
Magnēti ar nošķeltiem stūriem, kas pārsniedz1 mm × 1 mm × 1 mmbūsneizmantot.
Pēc montāžas,kvadrātveida tērauda detaļas virsmai jābūt par 0,8 mm augstākai par magnēta virsmu, lai darbības laikākvadrātveida tērauds vispirms saskaras ar liešanas platformu, tādējādi aizsargājot magnētu.
4.9Montāžas laikāmagnētiskais kodols un korpuss, augstas -stiprības 12,9 klases skrūvesir jāizmanto.
Ieteicamais zīmols:Taivānas enkuru stiprinājumi.
4.10 Piekorpusa kopīgās pozīcijas, kopā ar montāžu jāizmanto stiprinājuma skrūves, unaugstas -stiprības 12,9 klases skrūvespieņem.
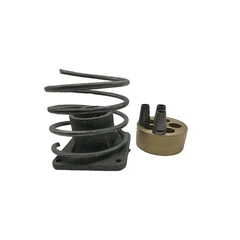
| Attēls | Vienums | Pārbaudes vienums | Tehniskās prasības | Pārbaudes metode |
 |
Lobīšana | Izskats | • Dzelzs detaļām jāveic melnināšanas (izsmidzināšanas) virsmas apstrāde; nerūsējošā{0}}tērauda daļām jābūt ar pulētas virsmas bez redzamām slīpēšanas zīmēm. • Virsmai jābūt gludai, tīrai, sausai, bez rūsas-, bez atslāņošanās-. • Metinātajām vietām jāatbilst apstiprinātajam paraugam, bez metināšanas šļakatām, plaisām, porām vai redzamām deformācijām. • Produkta dibenam jābūt līdzenam; novietojot uz platformas, tā nedrīkst šūpoties. • Virsmām jābūt līdzenām; metinātajā savienojumā starp dzelzs un alumīnija daļām nedrīkst būt atstarpes. • Izmēriem D1 un D2 jābūt saskaņotiem. • Visiem izstrādājuma piederumiem jābūt pilnīgiem un bez defektiem. |
Vizuāla pārbaude / suports |
| Izmēri | Jāatbilst rasējuma specifikācijām. | Suporta mērīšana | ||
| Saderība | Produktam ir pareizi jāsakrīt ar atbilstošo slēdža galviņu un magnēta bloku, bez iesprūšanas, vaļības vai pārmērīgas brīvas vietas. | Vizuāla pārbaude / manuāla pārbaude | ||
 |
Pārslēdziet galvu | Izskats |
• Produkta virsmai jābūt gludai un tīrai; melnajam (oksīda) pārklājumam jābūt pilnīgam un viendabīgam. • Apļa malām jābūt viendabīgām; virsmai A jābūt līdzenai un bez deformācijas. |
Vizuāla pārbaude |
| Izmēri | Jāatbilst rasējuma specifikācijām. | Suporta mērīšana | ||
| Saderība | Jābūt pareizi savienotam ar neilona vāciņa komplektu, lai novērstu neilona vāciņa atdalīšanu. | Manuāla pārbaude | ||
 |
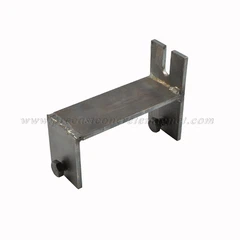
Kvadrātveida tērauda montāža | Izskats | • Virsmai jābūt gludai, tīrai un bez rūsas. • Virsmai nedrīkst būt urbumu vai skrāpējumu. • Pārbauda katras garās un īsās puses deformāciju; maksimālā novirze nedrīkst pārsniegt 0,4 mm. • Augšējā un apakšējā virsma pilnībā un vienmērīgi saskaras ar slīpēšanas platformu. • Magnētiskā spēka virsmai nedrīkst būt iespiedumu. |
Vizuāla pārbaude, suporta mērīšana |
| Izmēri | Jāatbilst rasējuma specifikācijām. | Suporta mērīšana | ||
| Plakanums | Magnēta bloka augšējai un apakšējai virsmai jābūt līdzenai kā tērauda plāksnēm. Plakanuma pielaide: ±0,05 mm. | Kvadrātveida lineāls Suporta mērīšana |
Aizvaru magnēta testa ziņojums


5. Testēšanas aprīkojums
Pārbaudot magnētisko pievilkšanas spēku, jāizmanto īpaša stiepes pārbaudes iekārta, un pārbaude jāveic ar ātrumu 3 mm ~ 5 mm/min, kā parādīts attēlā zemāk:
5.1. Magnētiskās plūsmas pārbaude
Magnēta magnētisko plūsmu Gs pārbauda saskaņā ar magnēta veiktspējas standartiem, kā parādīts šajā attēlā:

5.2. Ārējā apvalka materiāla pārbaude
Dzelzs korpusam ir jābūt izgatavotam no augstas -izturības tērauda plāksnes, kuras stiprība ir vismaz 1,5 reizes lielāka par standarta Q235 tērauda plāksni; tā biezumam jābūt vienmērīgam ar pielaidi 0,05 mm robežās. Nerūsējošā tērauda korpuss ir izgatavots no SUS201 tērauda plāksnes; tā biezumam jābūt vienmērīgam ar pielaidi 0,05 mm robežās.
6. Pārbaudes noteikumi
6.1. Pārbaude un pieņemšana
6.1.1. Piegādātāja kvalitātes pārbaudes nodaļa pārbauda izstrādājumus, lai pārliecinātos, ka materiāli atbilst šī standarta prasībām, un aizpilda pārbaudes ziņojumu.
6.1.2. Pircējs pārbauda saņemtās preces atbilstoši šī standarta prasībām. Ja pārbaudes rezultāti neatbilst šī standarta prasībām, pircējs mēneša laikā no preču saņemšanas dienas informē piegādātāju, un abas puses vienojas par risinājumu.
6.2. Pārbaudes preces
Katrai produktu partijai tiks pārbaudīta galvenā magnētiskā serdeņa veiktspēja, izmēru novirzes, izskata kvalitāte vai līgumā norādītās preces.
6.3. Pārbaudes rezultāta spriedums
6.3.1. Ja preces izskata kvalitātes pārbaudes rezultāts ir nekvalificēts, prece tiks atzīta par nekvalificētu. Tomēr ir atļauta individuāla pārbaude, un tiks piegādāti kvalificēti produkti.
6.3.2. Ja kāds no galvenās magnētiskās pievilkšanas veiktspējas vai izmēru novirzes pārbaudes rezultātiem nav kvalificēts, no partijas tiks ņemts dubults paraugs, lai atkārtoti pārbaudītu nekvalificēto preci. Ja joprojām ir nekvalificētas preces, preču partija tiks uzskatīta par nekvalificētu.
7. Marķēšana, iepakošana, transportēšana un uzglabāšana
7.1. Marķēšana un iepakošana
7.1.1. Produkti parasti tiek piegādāti tādā stāvoklī, kāds nepieciešams vertikālās magnētiskās serdes pievilkšanai. Ja pircējam ir nepieciešami dažādi magnētiskie pievilkšanas spēki, vajadzīgās specifikācijas var norādīt līgumā.
7.1.2 Produkti ir iepakoti kartona kastēs un tiek garantēti, ka tie netiks bojāti transportēšanas un uzglabāšanas laikā. Katram iepakojumam jābūt marķētam vai marķētam ar:
a) Piegādātāja nosaukums
b) Produkta modelis
c) Daudzums
d) datumsražošana
7.2. Transportēšana un uzglabāšana
Ar produktiem transportēšanas laikā jārīkojas uzmanīgi, un tie jāuzglabā labi{0}}vēdināmā, sausā vietā, kur nav kodīgas atmosfēras.
7.3. Pārbaudes ziņojums
Katrai produktu partijai jāpievieno kvalitātes pārbaudes ziņojums, kurā norādīts:
a) Piegādātāja nosaukums)
b) Produkta nosaukums un specifikācijas)
c) Pārbaudes rezultāti un piegādātāja kvalitātes un tehniskās pārbaudes nodaļas zīmogs
d) Pārbaudes datums) Datums:ražošana
e) datumsRažošana
