

Saliekamā betona komponentu ražošanas materiāla kontrole:
Saliekamās betona sastāvdaļas ir betona detaļas, kuras rūpnīcā ir apstrādātas, lai izveidotu ēkas vai konstrukcijas. PC komponentu veidi ir daudzi, un datoru komponentu veidi ļoti atšķiras atkarībā no ēkas konstrukcijas dizaina. Horizontālie komponenti: saliktā grīdas plāksnes, saliektās kāpnes, saliektās balkona plāksnes, saliektās sijas utt.; Vertikālie komponenti: ārējo sienas paneļi, sviestmaižu ārējie izolācijas sienas paneļi, iekšējie sienas paneļi utt.; Citas sastāvdaļas: PCF sienas paneļi, reversie dekoratīvie ārējie sienas paneļi, dubultās ādas sienas utt.
Saliekamā betona komponentu ražošanas procesa kontrole:
Salabrētu ēkas datoru komponentu produktu kvalitāti galvenokārt ietekmē ražošanas organizācijas pārvaldība, ražošanas līnijas aprīkojums, ražošanas process un rūpniecības darbinieki. Ražošanas organizācijas vadība var pieņemt ERP ražošanas līniju pārvaldības sistēmu, kas piemērota personālo datoru komponentu ražošanai un aprīkojuma vadības sistēmai, kas atbilst ražošanas līnijas aprīkojumam. Šis galvenokārt ievieš datora komponentu ražošanas procesa kontroli no ražošanas procesa.
1. pelējuma izkārtojums un montāža
Ražošanas process: iepriekš pārbaudiet pelējuma izmēru un izskatu, nogādājiet veidni pie veidnes galda atbilstoši ražošanas plānam, novietojiet veidni attiecīgajā veidnes galda stāvoklī atbilstoši izkārtojuma plānam un salabojiet to.
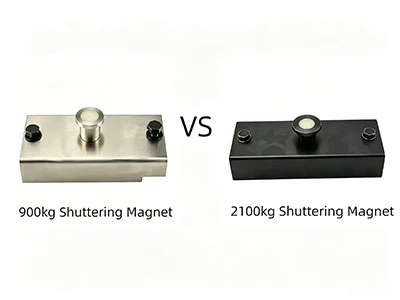
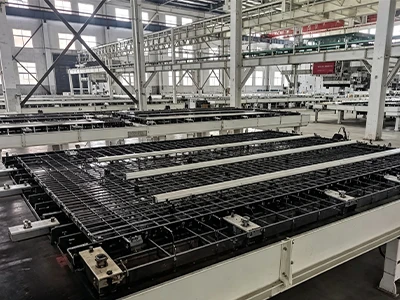
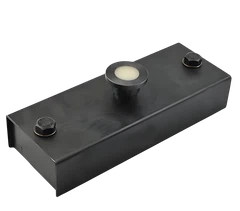
Kvalitātes kontrole: pārliecinieties, ka pelējuma lieluma, diagonāles utt. Izmēra novirzes ir pieļaujamā kļūdu diapazonā un pieņem saprātīgu stiprināšanas metodi, lai nodrošinātu, ka veidne nepārvietojas ieliešanas, vibrācijas laikā utt. Zemāk redzamajā attēlā parādīti saliekamie staru komponentu veidne un sarežģītāki saliekamie sienas paneļa komponenti ar logu caurumiem. Veidne ir smaga, un pelējumu var pacelt pie pelējuma galda ar tilta celtni. Pēc pozīcijas noteikšanas veidne tiek salikta un pēc tam fiksētamagnēta slēģi.

2. Pelējuma un pelējuma galda interfeisa lietošana:
Ražošanas process: vienmērīgi uzklājiet atbrīvošanas līdzekli uz pelējuma galda, vispirms izmantojiet smidzināšanu, lai izsmidzinātu vienmērīgu, pēc tam to saplacināšanai izmantojiet putekļu stūmēju vai rullīšu suku. Ja ir nepieciešams palēninātāja, uz pelējuma kontakta virsmas uzklājiet palēninātāju ar suku.
Kvalitātes kontrole: Pirms izlaišanas līdzekļa rullīšu sukas izmantošanas virsma ir jātīra bez traipiem un plankumiem, un atbrīvošanas līdzeklis tiek uzklāts vienmērīgi bez šķidruma uzkrāšanās, pretējā gadījumā tas izraisīs sliktu acīmredzamo gatavās komponenta kvalitāti.
Pēc datora komponentu rūpnīcas izsmidzināšanas atbrīvošanas līdzekli ar smidzinātāju, atbrīvošanas līdzekli bieži lieto manuāli, lai sasniegtu zemāk redzamā kreisā attēla efektu, kas ir gluds un vienmērīgs bez pilēšanas. Pareizais attēls parāda, ka atbrīvošanas aģents izsmidzināšana nav kvalificēta. Atbrīvošanas aģents ne tikai pilējas, bet arī veidnes platforma netiek iztīrīta, kas ietekmēs datora komponenta šķietamo kvalitāti.

3. Iegremdēta un iegulta instalācija
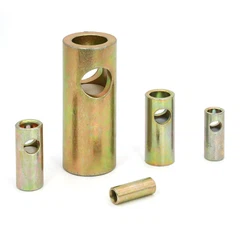
Ražošanas process: nosakiet rezervēto un iegulto detaļu stāvokli atbilstoši detalizētiem projektēšanas rasējumiem un nostipriniet rezervētā cauruma PVC cauruli un uzgriežņus, kas savienoti un fiksēti ar instrumentiem uz veidnes platformas.
Kvalitātes kontrole: iegultās PVC stiprinājumam jābūt stingram un uzticamam bez vaļīguma. Pārbaudiet un apstipriniet rezervēto caurumu un iegulto detaļu stāvokli, un lieluma novirze atbilst standarta prasībām.
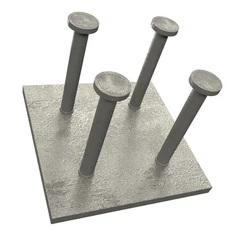
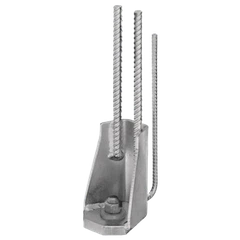
Zemāk esošajā kreisajā attēlā parādītas iegultās detaļas, kas uzstādītas uz saliekamā kompozītmateriāla grīdas, un labajā attēlā parādītas iegultās detaļas, kas uzstādītas uz saliekamās sienas paneļa komponentiem. Saskaņā ar detalizētiem dizaina rasējumiem iegultās detaļas un rezervētās detaļas tiek fiksētas atbilstošajās pozīcijās. Pēc instalēšanas atkal ir jāpārskata atbilstošie zīmējumi.

4. Armatūra Un saistošs
Ražošanas process: Pēc detalizēto rasējumu pārskatīšanas komponenti tiek transportēti uz pelējuma platformu atbilstoši komponenta pastiprināšanas prasībām, kā arī sagatavoti aizsargājošo slāņu spilventiņi/kātiņi un saistošie vadi. Tērauda acs vai tērauda acs būris ir novietots un sasiets stingri atbilstoši zīmējumiem.
Kvalitātes kontrole: griežot tērauda stieņus, apsveriet tērauda stieņu lielumu. Izvairoties no tērauda stieņiem, nodrošiniet aizsargājošā slāņa biezumu. Sakārtojiet pastiprināšanas joslas atbilstoši projektēšanas prasībām. Pēc tam, kad visi tērauda stieņi ir sasieti, veiciet slēptās pārbaudes, piemēram, pozīciju un atstarpi. Sānu pelējuma pastiprināšanas rievas ir jāaizzīmogo ar vircas sloksnēm/teksturētu papīru.
Zemāk esošajā kreisajā attēlā parādīta saliekamo sienas paneļu armatūras saistīšana. Iekšējā lapu sienas paneļa tērauda acs būris ir sarežģītāks formā, un armatūras saistošajam personālam ir stingri jāseko zīmējumiem, lai sasaistītu tērauda stieņus. Labajā attēlā redzama saliekamās sviestmaizes ārējās sienas paneļa ārējā lapu plāksne. Ārējās lapu plāksnes tērauda stieņi ir acs veidā, kas ir salīdzinoši vienkāršs, bet uzmanība jāpievērš armatūras stieņu izvietojumam pie loga atveres.

5. Betona ieliešana un vibrācija
Ražošanas process: apstipriniet betona pakāpi un daudzumu un sāciet liešanu pēc betona transportēšanas uz betona novietošanas mašīnu, lai betons būtu vibrēts un sablīvēts. Vibrācijas frekvence tiek koriģēta uz 36-38 Hz, un laiks tiek kontrolēts apmēram 15-30 s.
Kvalitātes kontrole: betona novietošanas mašīnai jābūt vienmērīgi un nepārtraukti, un barošanas augstumam nevajadzētu būt lielākam par 500 mm. Daļas ar dobumiem ir jāizlīdzina manuāli. Vibrācijas laikam nevajadzētu būt pārāk ilgam, pretējā gadījumā notiks ūdens noplūde, ietekmējot betona šķietamo kvalitāti.
Pašlaik betona novietošanas mašīna izmanto tālvadības pulti, ko vada manuāla fiksēta punkta stacija, lai veiktu betona novietošanas darbu (kā parādīts zemāk). Šī ievietošanas metode var efektīvi veikt precīzu novietošanu atbilstoši komponenta lielumam. Tajā pašā laikā vienmērīga izvietošana var samazināt turpmākās manuālās izlīdzināšanas darba slodzi. Vibrācijas laiks ir stingri jākontrolē, lai izvairītos no betona ūdens noplūdes, ietekmējot datora komponenta šķietamo kvalitāti un izvairoties no datora komponenta virsmas mizošanas pēc apkopes.

6. Izolācijas slāņa un savienotāju ieklāšana un uzstādīšana
Ražošanas process: Izolācijas slāņa, savienojuma, sagriezt un perforators iepriekš sagatavojiet izolācijas slāņa lielumu zīmējumā un uzstādiet savienotājus uz izolācijas paneļa saskaņā ar savienotāja sadalījuma diagrammas izkārtojumu.
Kvalitātes kontrole: pārbaudiet, vai ārējās lapas betona virsma ir plakana, nav virsmas novirzes, un betonam ir noteikta plūstamība pirms sākotnējā iestatījuma, lai nodrošinātu betona plūsmu, un tas var cieši noturēt savienotāju. Pārbaudiet, vai savienotāju skaits un pozīcija atbilst prasībām.
Svītrotu sviestmaižu sienas paneļu ražošanas procesā izolācijas dēļu ieklāšana un kaklasaites gabalu ieklāšana ir ļoti svarīgas saites, kas ir ļoti svarīgas izolācijas veiktspējai un ārējo asmeņu drošības veiktspējai. Izolācijas plate ir jāsaspiež bezsaistē, un savienotāji pēc iespējas vairāk jāinstalē tiešsaistē, kas var efektīvi nodrošināt kaklasaites gabalu stāvokli un samazināt spraugas izolācijas platē. Zemāk esošajā kreisajā attēlā redzams saliekams sviestmaizes sienas paneļa komponents ar caurumu; Labajā attēlā redzams saliekams sviestmaizes sienas paneļa komponents bez cauruma.

7. Betona raupšana/virsmas pulēšana
Ražošanas process: izmantojot automātisku raupēšanas mašīnu, mēģiniet sakārtot komponentus plūsmas virzienā. Izmantojiet raupināšanas mašīnu, izmantojiet špakteļlāpstiņu vai manuālu izlīdzināšanu, kā arī apstājieties un pirms-pagatavošanas pēc tam, kad ir pabeigta raupja/izlīdzināšana.
Kvalitātes kontrole: Pievērsiet uzmanību plakanumam ap iestrādātajām detaļām, stiepļu kastēm un atklātām stiepļu caurulēm. Malām jābūt saplacinātām laikā. Virsmas līdzenuma prasība ir ± 3 mm. Pārliecinieties, ka uz virsmas nav plaisu, burbuļu, piemaisījumu vai gružu. Virsma ir plakana un gluda, un augšējā virsma ir plakana 3 mm attālumā.

8. Komponentu tvaicēšana un sacietēšana
Ražošanas process: izmantojiet krākīti, lai ielādētu veidlapu attiecīgajā krāsns stāvoklī, ar prioritāti piešķirot vienai un tai pašai rindai, kā arī tvaiku un izārstējiet komponentus atbilstoši iepriekš iestatītajam sildīšanas un dzesēšanas ātrumam, nemainīgai temperatūrai un mitrumam, kā arī sacietēšanas laikam.
Kvalitātes kontrole: Kad temperatūras starpība starp betona virsmu un apkārtējās vides temperatūru ir liela, tā nekavējoties jānosedz un jākārstē. Sildīšanas ātrums ir 10 ~ 20 grāds /h; Pastāvīgā temperatūra ir mazāka vai vienāda ar 60 grādiem, un nemainīgās temperatūras laiks nav mazāks par 4 stundām; Dzesēšanas ātrums nav lielāks par 10 grādiem /h.
PC komponentu sacietēšana lielākoties tiek veikta tajā pašā rindā, kas var efektīvi samazināt izmantotā tvaika daudzumu. Kaudze vienlaikus var pārvietoties horizontāli un vertikāli, lai uzlabotu veidņu glabāšanas un izguves efektivitāti. Consing krāsnī tiek izmantota centrālā vadības telpa, lai kontrolētu temperatūru un mitrumu, sildīšanas līkni, pastāvīgu temperatūras laiku un dzesēšanas līkni krāsnī, un tā var stingri sekot tvaika sacietēšanas sistēmai, lai veiktu datora komponenta sacietēšanu.

9. Komponents Demoulding un Pacting
Ražošanas process: Pēc tam, kad formas darbs nav no krāsns, pārbaudiet, vai komponents atbilst pazemināšanas un celšanas apstākļiem. Pēc apstiprināšanas, ka pazemināšana uncelšanaTiek izpildīti apstākļi, tiek veikti pazemināšanas un pacelšanas darbi.
Kvalitātes kontrole: stiprumam jāatbilst prasībai, ka betona stiprums sasniedz vairāk nekā 75% no dizaina stiprības pakāpes. Noņemot veidni, veidne jānoņem stingri saskaņā ar pelējuma struktūras secību, un stabilai pacelšanai jāizmanto īpaši instrumenti.
Pēc tam, kad komponenta izturība atbilst prasībām, var veikt komponentu celšanas darbību. Īpašus instrumentus var izmantot, lai paceltu komponentu vai tieši to paceltu caur komponentu celšanas punktu. Kompozītā grīdas slāņu kaudzējošais skaits nedrīkst pārsniegt sešus slāņus. Lai izvairītos no sienas paneļa sastāvdaļu un stūru bojājumiem, lai izvairītos no sānu nogāzu stacijas, lai izvairītos no sienas paneļa komponentu un stūru bojājumu, ir jāsadarbojas ar sānu izvadīšanas stacijas sadarbību, lai izvairītos

10. Atklātā kopējā skalošana
Ražošanas process: stabili novietojiet komponentu skalošanas vietā un izmantojiet augstspiediena ūdens pistoli, lai izskalotu to komponenta daļas, kurām ir vajadzīgas rupjas virsmas.
Kvalitātes kontrole: pārliecinieties, ka raupjas virsmas dziļums ir no 4 līdz 6 mm. Sandwich sienas paneļa komponentiem sprausla nevar tieši izslīdēt noplūdes izolācijas dēli.
Komponenti, kas jāizskalo ar pakļauto apkopojumu, tiek nogādāti komponenta skalošanas laukumā, un atbilstošās pozīcijas tiek izskalotas ar augstspiediena ūdens pistolēm.

11. pagalma krātuve
Ražošanas process: izmantojiet plakano kravas automašīnu, lai komponentus pārvadātu uz noteikto pagalma vietu un reģistrētu attiecīgās vietas.
Kvalitātes kontrole: sakrauto grīdu nevajadzētu uzglabāt vairāk kā 6 slāņos. Padarām starp katru slāni jābūt tādā pašā stāvoklī. Sienas paneļa sastāvdaļas jāuzglabā vertikāli. PC komponentu pagalms jāsaglabā, smidzinot vai izsmidzinot.
PC komponentu pagalma uzglabāšanai jābalstās uz komponentu veida un projekta gaitu. Lai atvieglotu komponentu iekraušanu un izkraušanu, jāapsver komponentu sakraušanas slāņu skaits.

Biežas problēmas saliekamās betona komponentu ražošanā
(1) pelējuma virsma netiek iztīrīta, kas ietekmē komponenta virsmas kvalitāti un apgrūtina atlaišanu;
(2) Atbrīvošanas līdzeklis tiek izsmidzināts nevienmērīgi, notiek šķidruma uzkrāšanās, un tiek izlaisti mirušie stūri, kā rezultātā raupjuma/eļļas drukāšana, ietekmējot komponenta virsmas kvalitāti un apgrūtinot atlaišanu;
(3) Tērauda stieņa aizsargājošā slāņa biezumam jāatbilst prasībām, un tērauda acs apakšā jāpievieno aizsargājošo slāņa spilventiņi;
(4) Betons ir nevienmērīgi sadalīts, kas ietekmē komponenta lielumu. Pārmērīga sadale noved pie atkritumiem. Izvairieties no pārmērīga piejaukuma ūdens un pārmērīgas vibrācijas, kas ietekmē betona mehāniskās īpašības un izturību;
(5) stingri kontrolē tvaika sacietēšanas temperatūras paaugstināšanās/pazemināšanas sistēmu, kontrolē tvaika sacietēšanas temperatūru un laiku, pretējā gadījumā tas ietekmēs betona pazemināšanas stiprumu un viegli izraisīs plaisas.